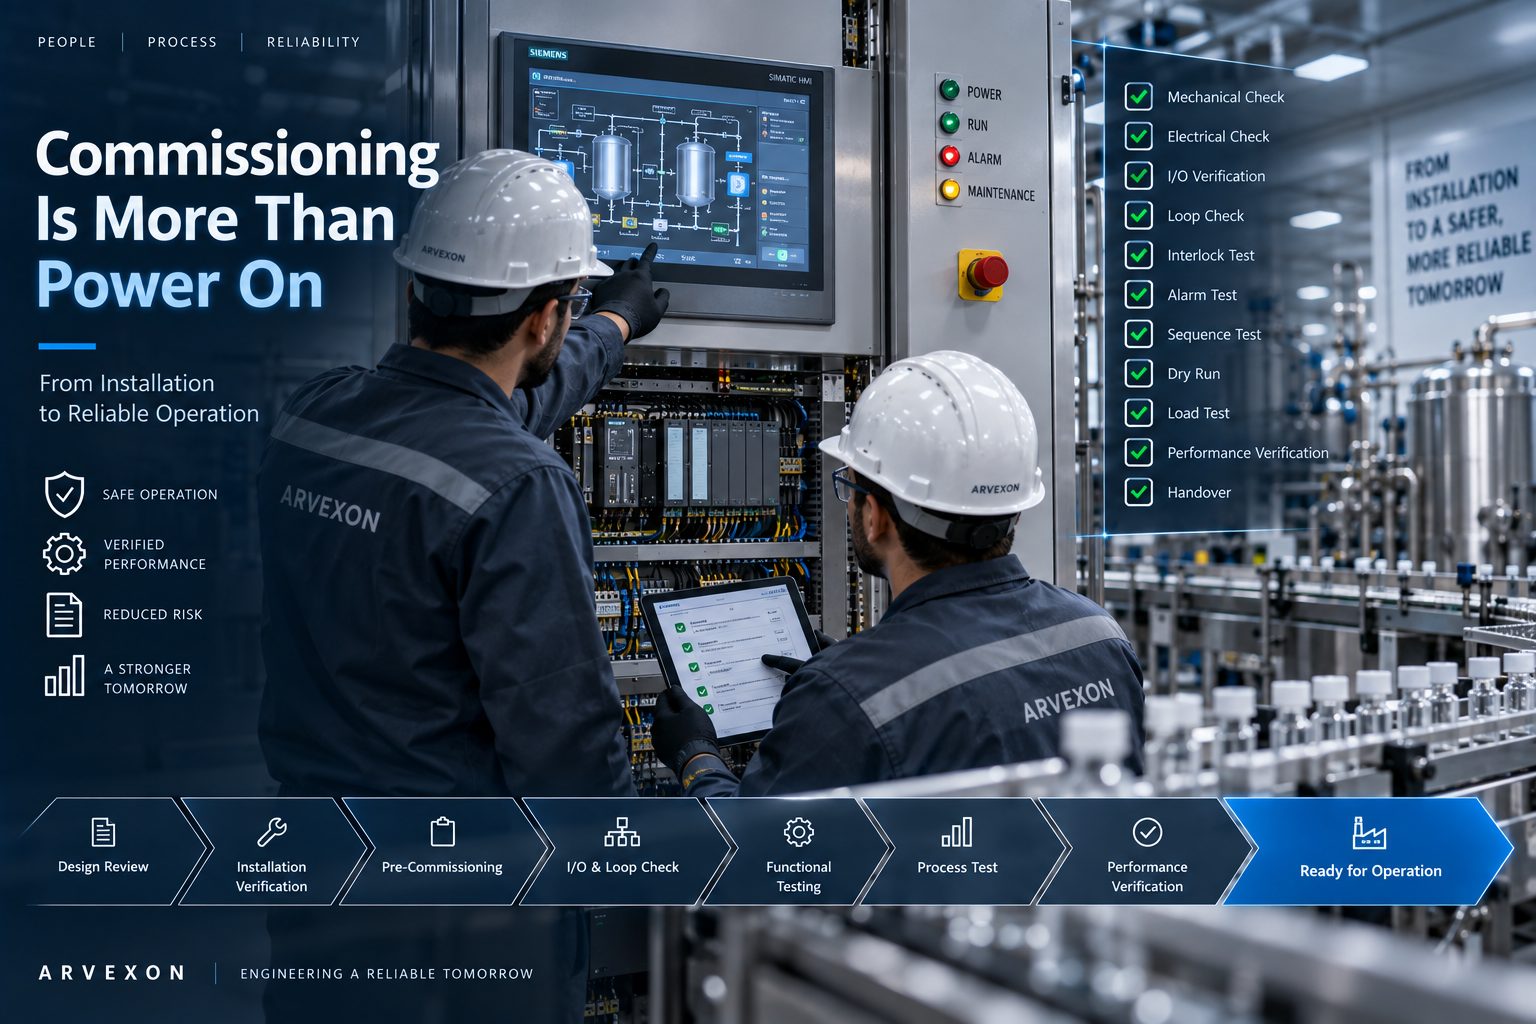
Commissioning واقعی چیست؟ چرا روشن شدن دستگاه به معنی راهاندازی نیست؟
در بسیاری از پروژههای صنعتی، لحظهای که برق دستگاه وصل میشود، صفحه HMI بالا میآید و اولین موتور شروع به چرخیدن میکند، این جمله شنیده میشود «دستگاه راهاندازی شد.»
اما از نگاه مهندسی، این تازه آغاز کار است.روشن شدن تجهیزات نشان میدهد بخشی از سیستم قادر به کار کردن است؛ اما هنوز ثابت نمیکند که ماشین یا فرآیند درست، ایمن، پایدار و مطابق با هدف طراحی کار میکند.به همین دلیل باید بین سه مفهوم تفاوت قائل شد Power On ≠ Commissioning ≠ Performance Proven
یک سیستم زمانی واقعاً آماده بهرهبرداری است که عملکرد اجزای مختلف آن، ارتباط میان آنها و رفتار کل سیستم در شرایط واقعی بررسی شده باشد.
Commissioning دقیقاً چیست؟
Commissioning یا راهاندازی مهندسی فرآیندی نظاممند برای اطمینان از این است که تجهیزات و سیستمها پس از نصب، مطابق الزامات طراحی و شرایط واقعی بهرهبرداری عمل میکنند.در این مرحله فقط سؤال نمیکنیم «آیا دستگاه کار میکند؟» بلکه باید بدانیم آیا درست نصب شده است؟آیا جهت حرکت موتورها صحیح است؟آیا Instrumentها مقدار درست نشان میدهند؟آیا Valve درست باز و بسته میشود؟آیا PLC سیگنال واقعی Field را درست دریافت میکند؟آیا Interlockها عمل میکنند؟آیا Alarmها در شرایط صحیح فعال میشوند؟آیا Sequence مطابق طراحی اجرا میشود؟و مهمتر از همه وقتی شرایط از حالت عادی خارج شود، سیستم چگونه رفتار میکند؟ این سؤال آخر یکی از تفاوتهای اصلی بین «روشن کردن دستگاه» و Commissioning واقعی است.
قبل از Power On چه اتفاقی باید بیفتد؟
یکی از اشتباهات رایج این است که Commissioning را از لحظه روشن کردن تابلو برق شروع کنیم.بخش مهمی از راهاندازی باید قبل از Energization انجام شده باشد.در بخش مکانیکی ممکن است مواردی مانند نصب صحیح تجهیزات → Alignment → Tightening → Lubrication → Piping Connection → Support → Valve Orientation → Rotation Clearance
بررسی شوند.
در بخش برق نیز مواردی مانند کابلکشی → Terminal Check → Earthing → Insulation → Protection Setting → Power Supply → Phase Sequence اهمیت دارند.
در بخش ابزار دقیق نیز باید مواردی مانند نصب صحیح Instrument، Range، Wiring و Calibration بررسی شوند.اگر این مرحله ضعیف انجام شود، Commissioning به جای یک فرآیند کنترلشده تبدیل به عیبیابی هنگام روشن بودن دستگاه میشود.
I/O Check؛ آیا PLC واقعاً همان چیزی را میبیند که در Field اتفاق میافتد؟
یکی از مراحل پایه در راهاندازی سیستمهای اتوماسیون، بررسی ورودیها و خروجیهاست.فرض کنید روی HMI نوشته شده Tank Level Highاما آیا واقعاً همان Level Switch موردنظر به همان Input متصل شده است؟برای اطمینان، باید زنجیره کامل Signal بررسی شود Field Device → Cable → Terminal → I/O Module → PLC → HMI این موضوع برای Output نیز صادق است:
HMI / PLC Command → Output Module → Relay / Contactor → Field Device
اگر یک Valve از HMI فرمان Open دریافت کند، کافی نیست که روی صفحه علامت آن سبز شود.باید بررسی شود که:آیا Valve واقعاً باز شده است؟و اگر Position Feedback وجود دارد آیا PLC باز شدن واقعی آن را تأیید کرده است؟این تفاوت بین Command و Feedback بسیار مهم است.
Loop Check؛ سیگنال فقط نباید وجود داشته باشد، باید درست باشد
در سیستمهای فرآیندی، وجود Signal بهتنهایی کافی نیست.فرض کنید Pressure Transmitter به PLC متصل شده و عددی روی HMI نمایش داده میشود.این هنوز اثبات نمیکند که Measurement Chain صحیح است.باید بررسی شود Sensor → Transmitter → Signal → Analog Input → Scaling → Engineering Unit → HMI اگر Transmitter در بازه مشخصی تنظیم شده ولی Scaling در PLC متفاوت باشد، ممکن است سیستم عددی کاملاً منطقی نمایش دهد که در واقع اشتباه است.این نوع خطا خطرناک است، چون برخلاف قطعشدن Signal، الزاماً Alarm واضحی ایجاد نمیکند.گاهی یک عدد اشتباه که منطقی به نظر میرسد، از نداشتن عدد خطرناکتر است.
Interlock؛ جایی که باید عمداً شرایط اشتباه ایجاد کنیم
Commissioning حرفهای فقط تست شرایط Normal نیست.باید بررسی شود که سیستم در شرایط غیرعادی چه واکنشی دارد.فرض کنید یک Pump فقط زمانی اجازه روشن شدن دارد که سطح مخزن کافی باشد،Valve مسیر باز باشد،شرایط مکش مناسب باشد،Emergency Stop فعال نباشد،و Motor Fault وجود نداشته باشد.روشن کردن Pump در شرایط عادی فقط ثابت میکند Pump میتواند روشن شود.اما برای تست Interlock باید بررسی شود اگر یکی از شرایط مجاز نباشد، آیا Pump واقعاً از Start شدن جلوگیری میکند؟یعنی:
Normal Operation Test ≠ Interlock Test
در Commissioning باید Failureها بهصورت کنترلشده و ایمن شبیهسازی شوند تا مشخص شود Logic حفاظتی واقعاً کار میکند.
Alarm؛ دیدن پیام قرمز کافی نیست
فرض کنید با افزایش مصنوعی Temperature، عبارت High Temperature روی HMI ظاهر میشود.آیا Alarm تست شده است؟فقط تا حدی.
باید در صورت کاربرد بررسی شود Setpoint درست است؟Delay صحیح است؟Priority درست انتخاب شده؟Alarm در وضعیت مناسب Process فعال میشود؟Acknowledge درست عمل میکند؟Alarm History ثبت میشود؟پس از Normal شدن شرایط، وضعیت Alarm درست بازمیگردد؟و مهمتر Operator با دیدن این Alarm باید چه کاری انجام دهد؟همانطور که در بحث Alarm Management مطرح کردیم، تست یک Alarm فقط تست یک Bit نیست.
Sequence Test؛ ماشین باید بهعنوان یک سیستم آزمایش شود
یک ماشین ممکن است از دهها تجهیز تشکیل شده باشد که هرکدام بهتنهایی کاملاً سالم هستند.Pump سالم است.Valve سالم است.Sensor سالم است.Conveyor سالم است.PLC سالم است.اما ماشین همچنان درست کار نمیکند.چرا؟
چون عملکرد واقعی ماشین نتیجه تعامل این اجزاست.در Sequence Test باید بررسی شود:
Step 1 → Condition → Transition → Step 2 → Interlock → Step 3 → Completion
اگر یکی از Conditions برقرار نشود، Sequence باید رفتار تعریفشدهای داشته باشد.اگر Sensor در Step سوم عمل نکند چه میشود؟اگر Valve دیر باز شود چه میشود؟اگر Operator وسط Sequence حالت Auto را لغو کند چه میشود؟اگر برق قطع و دوباره وصل شود، سیستم از کجا ادامه میدهد؟اینجاست که بسیاری از مشکلات واقعی ماشین ظاهر میشوند.
Dry Run؛ حرکت بدون بار هنوز تولید نیست
پس از تست اولیه، ممکن است ماشین بدون Product یا Load واقعی اجرا شود.این مرحله که بسته به نوع تجهیز میتواند به شکل Dry Run انجام شود، برای بررسی مواردی مانند:حرکت مکانیکی،جهت دوران،Sequence،Sensorها،Timing،Interlockها،و رفتار عمومی ماشینبسیار مفید است.اما یک ماشین ممکن است در Dry Run کاملاً عالی کار کند و زیر بار واقعی دچار مشکل شود.بنابراین Successful Dry Run ≠ Proven Performance
Load Test؛ وقتی شرایط واقعی وارد سیستم میشود
بسیاری از مشکلات فقط زمانی ظاهر میشوند که ماشین تحت بار قرار گیرد.Motor Current افزایش پیدا میکند.Pressure Drop واقعی ایجاد میشود.Pump وارد Operating Point واقعی میشود.Conveyor وزن واقعی Product را تحمل میکند.Temperature تغییر میکند.Cycle Time واقعی مشخص میشود.Sensor با Product واقعی مواجه میشود.و Timing میان اجزای مختلف اهمیت پیدا میکند.به همین دلیل Load Test یکی از نقاط مهم Commissioning است.ماشینی که بدون بار ۱۰۰ Cycle موفق اجرا میکند ممکن است با Product واقعی بعد از چند Cycle متوقف شود.
Failure Test؛ یکی از مهمترین قسمتهای Commissioning
یکی از بهترین سؤالهایی که Commissioning Engineer میتواند بپرسد این است «اگر این قطعه خراب شود، چه اتفاقی میافتد؟»اگر Sensor قطع شود چه میشود؟اگر Communication از بین برود چه میشود؟اگر Air Pressure افت کند چه میشود؟اگر Motor Overload بدهد چه میشود؟اگر Valve به Position موردنظر نرسد چه میشود؟اگر Emergency Stop زده شود چه میشود؟و بعد از رفع Fault سیستم چگونه Recover میشود؟این قسمت بسیار مهم است.
یک سیستم خوب فقط نباید Fail Safely کند؛ باید مسیر بازگشت آن به شرایط عملیاتی نیز مشخص باشد.
Emergency Stop؛ دکمهای که نباید فقط فشار داده شود
تست Emergency Stop فقط این نیست که دکمه را فشار دهیم و ببینیم ماشین متوقف میشود.باید مشخص باشد کدام تجهیزات باید متوقف شوند؟کدام تجهیزات نباید فوراً متوقف شوند؟انرژیهای خطرناک چگونه کنترل میشوند؟پس از Release شدن E-Stop آیا ماشین خودکار Restart میشود؟آیا Reset جداگانه لازم است؟آیا Fault روی HMI مشخص است؟آیا Restart فقط پس از ایجاد شرایط ایمن امکانپذیر است؟رفتار Emergency Stop باید مطابق ارزیابی ریسک و طراحی ایمنی ماشین بررسی شود، نه بر اساس یک قاعده عمومی برای همه تجهیزات.
FAT، SAT و Commissioning چه تفاوتی دارند؟
این سه اصطلاح گاهی به جای یکدیگر استفاده میشوند، در حالی که نقش یکسانی ندارند.FAT – Factory Acceptance Test
پیش از ارسال تجهیز و معمولاً در محل سازنده انجام میشود تا عملکرد تجهیز در برابر معیارهای توافقشده بررسی شود.SAT – Site Acceptance Test
پس از نصب در سایت انجام میشود و شرایط واقعی محل، اتصالها، Utilities و Interfaceها را نیز وارد ارزیابی میکند.Commissioning
فرآیند گستردهتری برای رساندن سیستم از وضعیت نصبشده به وضعیت آماده بهرهبرداری است.ممکن است FAT موفق باشد اما در Site مشکل ایجاد شود.چون در FAT الزاماً همه شرایط واقعی سایت وجود ندارند.و این دقیقاً موضوع مقاله مستقلی است که بعداً به آن خواهیم رسید چرا دستگاهی که در FAT کاملاً سالم بود، ممکن است در سایت کار نکند؟
Commissioning و Qualification یکی نیستند
این تفاوت بهخصوص در صنایع دارویی اهمیت دارد.Commissioning و Qualification میتوانند ارتباط نزدیکی داشته باشند، اما مترادف نیستند.Commissioning بیشتر روی آمادهسازی و اثبات عملکرد مهندسی سیستم تمرکز دارد.در پروژههای تحت الزامات GMP، Qualification با رویکرد مستند و بر اساس الزامات تعریفشده بررسی میکند که سیستم برای Intended Use موردنظر مناسب است.بسته به پروژه، مسیر میتواند شامل:
URS → Design → Commissioning → IQ → OQ → PQ
باشد؛ هرچند ساختار دقیق باید بر اساس نوع سیستم، راهبرد اعتبارسنجی و رویکرد مبتنی بر ریسک پروژه تعیین شود.Commissioning قوی میتواند حجم دوبارهکاری در Qualification را بهشدت کاهش دهد.
Documentation؛ اگر ثبت نشده باشد، بعداً چه کسی میداند چه اتفاقی افتاده؟
در پروژهای که دهها یا صدها تست انجام میشود، اتکا به حافظه تیم راهاندازی قابل قبول نیست.نتایج باید متناسب با پروژه مستند شوند.برای مثال:
Check Sheet
I/O Test Record
Loop Check Record
Alarm & Interlock Test
Parameter List
Punch List
Test Result
As-Built Drawing
Software Backup
Final Configuration
از مهمترین خروجیهای Commissioning هستند.اگر هنگام راهاندازی یک Drive Parameter تغییر کند اما ثبت نشود، مهندس نگهداری چند سال بعد نمیداند چرا مقدار موجود با تنظیم اولیه متفاوت است.Commissioning فقط تحویل یک ماشین نیست؛ تحویل دانش فنی ماشین نیز هست.
Punch List؛ همه ایرادها ارزش یکسانی ندارند
در پایان نصب و راهاندازی معمولاً تعدادی مورد باز باقی میماند.اما باید میان مواردی که مانع بهرهبرداری ایمن یا عملکرد صحیح هستند و موارد جزئی تفاوت قائل شد.برای مثال:
یک Label ناقص ممکن است قابل اصلاح در ادامه باشد.اما یک Interlock تستنشده یا Protection Setting نامشخص موضوع متفاوتی است.بنابراین Punch List باید بر اساس اهمیت و اثر بر ایمنی، عملکرد و قابلیت تحویل سیستم مدیریت شود.هدف این نیست که صرفاً تعداد آیتمهای Punch List به صفر برسد.هدف این است که هیچ موضوع حلنشدهای که مانع بهرهبرداری قابل قبول است، نادیده گرفته نشود.
چرا Commissioning گاهی به عیبیابی دائمی تبدیل میشود؟
اگر مراحل قبلی پروژه ضعیف انجام شده باشند، مشکلات در Commissioning خود را نشان میدهند.نقشه با اجرا مطابقت ندارد.I/O List قدیمی است.Valve اشتباه نصب شده.Motor برعکس میچرخد.Instrument Range اشتباه است.PLC Logic کامل نیست.Network ناپایدار است.Mechanical Alignment مشکل دارد.در این شرایط تیم Commissioning عملاً مجبور میشود همزمان Design + Modification + Troubleshooting + Testing انجام دهد.این مسئله زمان و هزینه راهاندازی را بهشدت افزایش میدهد.بنابراین بسیاری از مشکلاتی که در Commissioning دیده میشوند، در واقع مشکلات ایجادشده در مراحل قبلی پروژه هستند که تازه در Commissioning آشکار شدهاند.
Commissioning خوب، مرز میان Construction و Operation است
در پایان ساخت، ما مجموعهای از تجهیزات نصبشده داریم.در آغاز بهرهبرداری، به سیستمی نیاز داریم که قابل اعتماد، قابل کنترل و قابل نگهداری باشد.Commissioning پلی است بین این دو وضعیت:
Installed Equipment
↓
Checked Equipment
↓
Functional System
↓
Tested System
↓
Performance Proven
↓
Ready for Operation
این نگاه بسیار مهم است؛ زیرا هدف Commissioning صرفاً روشن کردن تجهیزات نیست.هدف، تبدیل یک مجموعه تجهیزات نصبشده به یک سیستم عملیاتی واقعی است.
چه زمانی میتوان گفت دستگاه واقعاً راهاندازی شده است؟
پاسخ به نوع تجهیز و Acceptance Criteria پروژه بستگی دارد، اما در یک نگاه مهندسی باید بتوان با اطمینان گفت تجهیزات مطابق طراحی نصب شدهاند.ورودیها و خروجیها بررسی شدهاند.ابزار دقیق درست عمل میکند.Interlockها و حفاظتها تست شدهاند.Alarmها رفتار صحیح دارند.Sequenceها در شرایط مختلف بررسی شدهاند.سیستم تحت شرایط واقعی یا شرایط نماینده عملکرد آزمایش شده است.مشکلات بحرانی برطرف شدهاند.تنظیمات نهایی ثبت شدهاند.نسخه نهایی نرمافزارها Backup شده است.و مدارک As-Built وضعیت واقعی سیستم را نشان میدهند.در این نقطه میتوان با اطمینان بیشتری درباره Ready for Operation صحبت کرد.
مسیر یک Commissioning حرفهای
میتوان مسیر کلی را اینگونه خلاصه کرد:
Design Review
↓
Installation Verification
↓
Pre-Commissioning
↓
Energization
↓
I/O & Loop Check
↓
Functional Testing
↓
Alarm & Interlock Testing
↓
Sequence Testing
↓
Dry Run
↓
Load / Process Test
↓
Failure & Recovery Testing
↓
Performance Verification
↓
Punch List Closure
↓
Documentation & Backup
↓
Handover
این مسیر برای همه پروژهها عیناً یکسان نیست؛ اما یک اصل در تمام آنها مشترک است هر مرحله باید چیزی بیشتر از مرحله قبل را اثبات کند.
جمعبندی
وصل شدن برق، روشن شدن PLC، بالا آمدن HMI یا حتی چرخیدن Motor به معنی تکمیل Commissioning نیست.اینها فقط نشان میدهند بخشی از سیستم زنده است.Commissioning واقعی زمانی اتفاق میافتد که بدانیم سیستم در شرایط عادی چگونه کار میکند،در شرایط غیرعادی چگونه واکنش نشان میدهد،در صورت Failure چگونه به وضعیت ایمن میرود،و پس از رفع مشکل چگونه دوباره به سرویس بازمیگردد.به همین دلیل شاید بهترین سؤال در پایان راهاندازی این نباشد که «آیا دستگاه روشن شد؟» بلکه باید پرسید «آیا رفتار دستگاه را در شرایطی که باید کار کند و شرایطی که نباید کار کند، واقعاً آزمایش کردهایم؟»و این همان مرز میان روشن کردن یک ماشین و Commissioning واقعی یک سیستم مهندسی است.