Passivation
پسیویشن خطوط و تجهیزات استنلس استیل در صنایع دارویی
در سیستمهای فرآیندی صنایع دارویی، فولاد زنگنزن یا استنلس استیل تنها به دلیل مقاومت در برابر خوردگی انتخاب نمیشود؛ کیفیت سطح، وضعیت لایه محافظ، روش ساخت، کیفیت جوشها، پرداخت سطح و نحوه آمادهسازی آن، همگی در قابلیت اطمینان و بهداشت سیستم نقش دارند.عملیات ساخت، جوشکاری، ماشینکاری، سنگزنی، پرداخت، نصب و حتی استفاده از ابزار نامناسب میتوانند وضعیت سطح را تغییر دهند یا باعث انتقال آلودگیهای آهنی و سایر مواد ناخواسته به آن شوند. به همین دلیل، تمیزکاری، در صورت نیاز اسیدشویی و در نهایت پسیویشن از مراحل مهم آمادهسازی تجهیزات و خطوط استنلس استیل پیش از بهرهبرداری محسوب میشوند.
پسیویشن دقیقاً چه کاری انجام میدهد؟
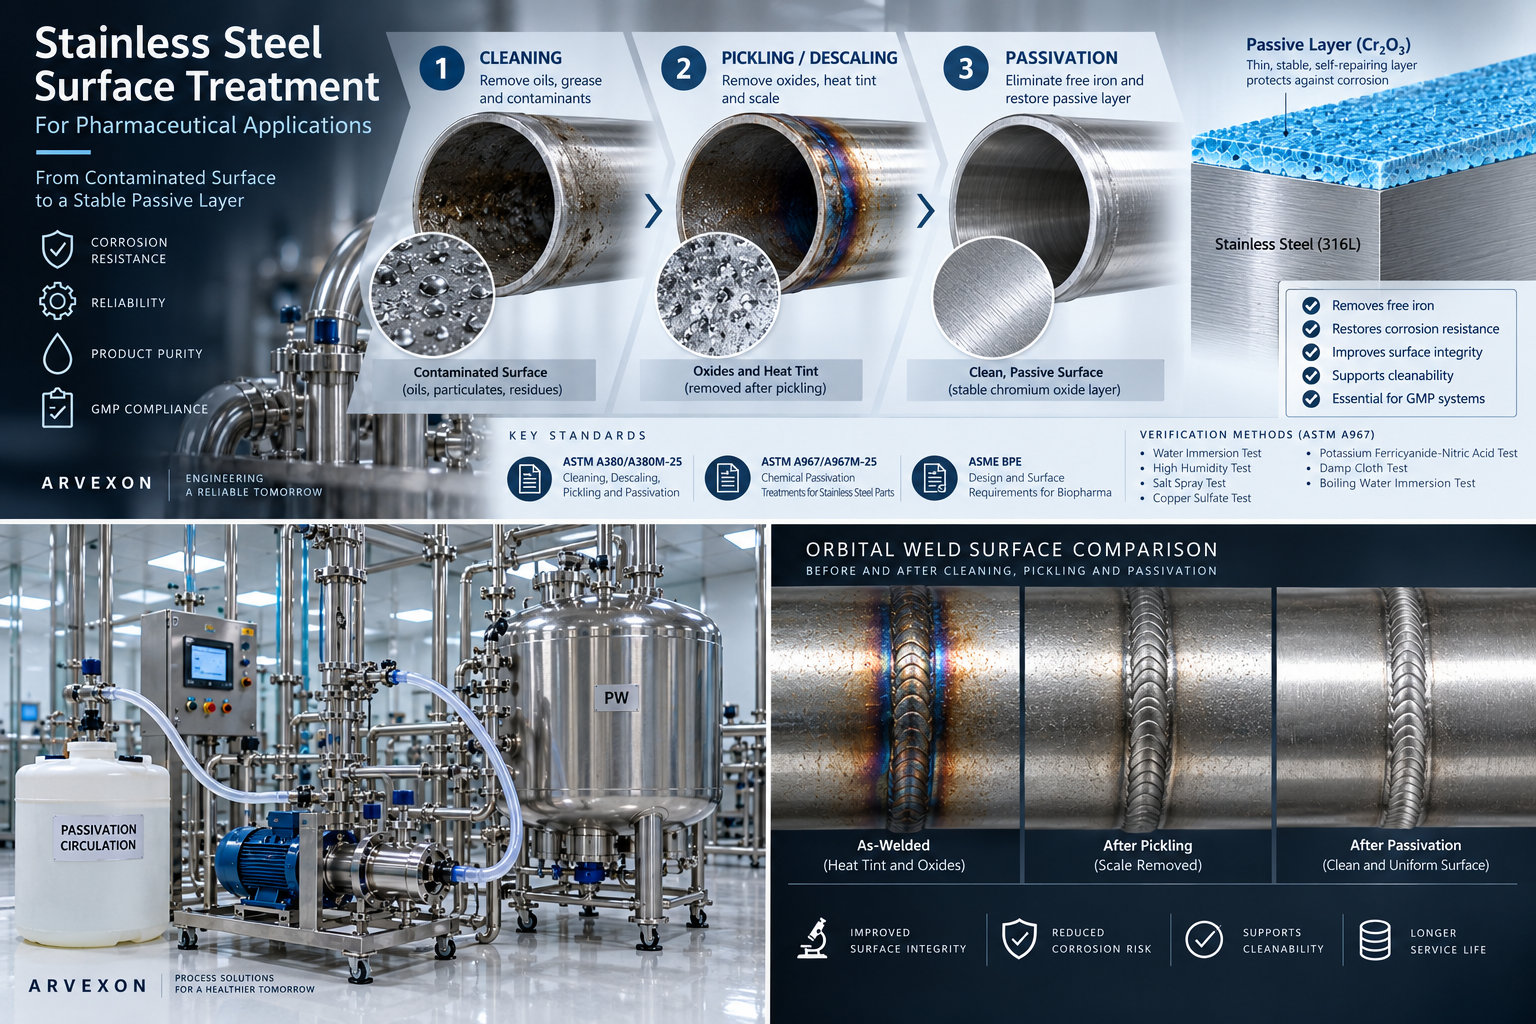
استنلس استیل در حضور اکسیژن میتواند بهطور طبیعی لایهای بسیار نازک و محافظ، غنی از اکسیدهای کروم، روی سطح خود تشکیل دهد. این لایه غیرفعال یا محافظ سطحی یکی از عوامل اصلی مقاومت استنلس استیل در برابر خوردگی است.با اینحال، عملیات ساخت و نصب میتوانند سطح را به آهن آزاد، ذرات فلزی، آلودگی ناشی از ابزار و بقایای ساخت آلوده کنند. همچنین جوشکاری ممکن است اکسیدها و تغییر رنگهای حرارتی روی سطح ایجاد کند که به آمادهسازی متناسب با وضعیت سطح نیاز دارند.هدف پسیویشن، حذف آلودگیهای آهنی خارجی و فراهم کردن شرایط مناسب برای تشکیل و پایدار شدن مجدد لایه محافظ است. استاندارد ASTM A967/A967M نیز پسیواسیون را برای سطحی در نظر میگیرد که از نظر شیمیایی تمیز شده باشد؛ بنابراین، این فرآیند صرفاً یک اسیدشویی ساده نیست.پسیویشن جایگزین تمیزکاری نیست. سطحی که هنوز دارای روغن، گریس یا بقایای فرآیندی است، صرفاً با گردش محلول پسیویشن الزاماً برای استفاده در صنایع دارویی آماده نمیشود.
تفاوت تمیزکاری، اسیدشویی و پسیویشن
یکی از اشتباهات رایج در پروژهها، استفاده از این سه اصطلاح بهجای یکدیگر است؛ درحالیکه هرکدام هدف متفاوتی دارند:
- تمیزکاری: حذف روغن، گریس، ذرات، آلودگیهای فرآیندی و مواد خارجی از سطح.
- اسیدشویی و پوستهزدایی: حذف پوستههای اکسیدی، اکسیدها و تغییر رنگهای حرارتی ناشی از جوشکاری یا عملیات حرارتی. بسته به وضعیت سطح، ممکن است این مرحله پیش از پسیویشن لازم باشد.
- پسیویشن: حذف آلودگیهای آهنی خارجی و فراهم کردن شرایط مناسب برای تشکیل و حفظ لایه محافظ سطحی.
این تفکیک از نظر مهندسی اهمیت زیادی دارد؛ زیرا پسیویشن بهتنهایی جایگزین پوستهزدایی یا اصلاح سطحی با اکسیدها و تغییر رنگ شدید ناشی از جوشکاری نیست.استاندارد ASTM A380/A380M-25 به تمیزکاری، پوستهزدایی، اسیدشویی و پسیویشن قطعات، تجهیزات و سیستمهای استنلس استیل میپردازد.
ASTM A967/A967M؛ یکی از مراجع اصلی پسیویشن شیمیایی
استاندارد ASTM A967/A967M-25 یکی از مراجع مهم پسیویشن شیمیایی استنلس استیل است. این استاندارد روشهای مختلف، از جمله استفاده از اسید نیتریک، اسید سیتریک و روشهای الکتروشیمیایی را پوشش میدهد و آزمونهایی برای ارزیابی اثربخشی عملیات معرفی میکند.نکته مهم این است که این استاندارد، یک دستورالعمل اجرایی یکسان برای تمام تجهیزات و کاربردها ارائه نمیکند. انتخاب ترکیب شیمیایی محلول، روش عملیات و معیارهای پذیرش باید با توجه به رده آلیاژی استنلس استیل، وضعیت سطح، طراحی تجهیز، الزامات پروژه و کاربرد نهایی انجام شود.بنابراین، انتخاب یک غلظت اسید و زمان تماس مشخص، بدون شناخت وضعیت واقعی سیستم، به معنای طراحی صحیح فرآیند نیست.
چرا جوشکاری اهمیت ویژهای دارد؟
در خطوط و تجهیزات دارویی، ناحیه جوش و بخش مجاور آن که تحت تأثیر حرارت جوشکاری قرار گرفته است، از نقاط حساس از نظر کیفیت سطح محسوب میشوند.تغییر رنگ حرارتی،اکسیدهای ناشی از جوشکاری، آلودگیهای سطحی و شرایط نامناسب ساخت میتوانند وضعیت سطح و مقاومت آن در برابر خوردگی موضعی را تحت تأثیر قرار دهند.به همین دلیل، ارزیابی سطح نباید تنها به بخشهای صاف و قابل مشاهده محدود شود. گرده جوش، ناحیه متأثر از حرارت، انشعابهای کمجریان یا راکد، شیرآلات، اتصالات، محل اتصال ابزارهای اندازهگیری و سطوح داخلی مخازن نیز باید بررسی شوند.در سیستمهایی با الزامات بهداشتی سختگیرانه، کیفیت جوش و پرداخت سطح باید در کنار تمیزکاری و پسیویشن ارزیابی شوند؛ زیرا پسیویشن نمیتواند جوش معیوب، طراحی نامناسب یا پرداخت سطح نامطلوب را اصلاح کند.
نقش ASME BPE در سیستمهای دارویی و زیستفرآیندی
استاندارد ASME BPE یکی از مراجع مهم طراحی و ساخت تجهیزات زیستفرآیندی است و موضوعاتی مانند مواد، طراحی، ساخت، بازرسی و آزمون تجهیزات را پوشش میدهد.از این دیدگاه، پسیویشن عملیاتی مستقل از طراحی و ساخت نیست؛ بلکه بخشی از مجموعه مراحل بههمپیوسته آمادهسازی سیستم است. این مراحل از انتخاب مواد، ساخت، جوشکاری و پرداخت سطح آغاز میشوند و با تمیزکاری، اسیدشویی در صورت نیاز، پسیویشن، آبکشی، بازرسی، تأیید نتایج و مستندسازی ادامه مییابند.کیفیت نهایی سطح، حاصل اجرای صحیح و هماهنگ همه این مراحل است.
پارامترهای حیاتی فرآیند
در اجرای پسیویشن، عواملی مانند نوع ماده شیمیایی، غلظت محلول، دما، زمان تماس، وضعیت اولیه سطح، کیفیت آب، شرایط گردش محلول و روش آبکشی باید مشخص و کنترل شوند.در سیستمهای لولهکشی، تنها ترکیب شیمیایی محلول اهمیت ندارد؛ مسیر گردش و تماس مؤثر محلول با تمام سطوح موردنظر نیز تعیینکننده است.وجود نقاط راکد، بخشهایی که مایع در آنها محبوس میشود، مسیرهای فاقد قابلیت تخلیه مناسب یا قسمتهایی با گردش ناکافی محلول میتواند باعث تمیزکاری یا پسیویشن نامناسب شود.بنابراین، فرآیند پسیویشن باید علاوه بر جنبه شیمیایی، از نظر شرایط جریان، مسیر گردش، تماس با سطوح و قابلیت تخلیه کامل نیز بررسی شود.
آبکشی و خنثیسازی؛ حذف باقیماندههای شیمیایی
پس از پایان زمان تماس، آبکشی باید بهگونهای انجام شود که محلول پسیویشن و محصولات باقیمانده از واکنش از سیستم خارج شوند.استاندارد ASTM A967/A967M بر آبکشی کامل پس از پسیویشن تأکید میکند و در صورت نیاز، مرحلهای جداگانه برای خنثیسازی در نظر میگیرد. هدف، متوقف کردن واکنش محلول با سطح و حذف باقیماندههای شیمیایی است.در سیستمهای دارویی، کیفیت آب مورد استفاده برای آبکشی نهایی و معیار پایان آن باید بر اساس مشخصات فنی، الزامات پروژه و روش اجرایی مصوب تعیین شود.در پروژهای مبتنی بر اصول تولید خوب دارویی، عبارت «سیستم آبکشی شد» بهتنهایی کافی نیست. باید مشخص باشد: آبکشی با چه کیفیت آبی، به چه روشی و تا رسیدن به کدام معیار پذیرش انجام شده است؟
چگونه متوجه شویم پسیویشن موفق بوده است؟
ظاهر براق و تمیز سطح، بهتنهایی اثباتکننده موفقیت پسیویشن نیست.استاندارد ASTM A967/A967M آزمونهایی کیفی برای بررسی اثربخشی عملیات، بهویژه شناسایی آهن آزاد و برخی مواد خارجی، ارائه میکند. آزمونهای ذکرشده در نسخه A967/A967M-25 عبارتاند از:
- آزمون غوطهوری در آب
- آزمون رطوبت بالا
- آزمون مه نمکی
- آزمون سولفات مس
- آزمون فریسیانید پتاسیم–اسید نیتریک
- آزمون پارچه مرطوب
- آزمون غوطهوری در آب جوش
این آزمونها کاربرد یکسانی ندارند و انتخاب روش ارزیابی باید متناسب با جنس آلیاژ، نوع تجهیز و مشخصات فنی پروژه انجام شود.معیارهای پذیرش باید پیش از اجرای عملیات تعیین شوند؛ نه پس از پایان پسیویشن و مشاهده نتایج.
پسیویشن و مستندسازی در پروژههای دارویی
از دیدگاه تضمین کیفیت و کنترل کیفیت، پسیویشن موفق تنها به معنای دستیابی به سطحی تمیز و براق نیست؛ بلکه باید حاصل فرآیندی کنترلشده، قابل ردیابی و مستند باشد.بسته به محدوده کار و الزامات پروژه، اطلاعات زیر باید در مدارک قابل ردیابی باشند:
- مشخصات مواد و شناسه تجهیز یا خط
- وضعیت اولیه سیستم و روش تمیزکاری
- نوع مواد شیمیایی و شماره بچ یا سری ساخت آنها
- غلظت محلول، دما و زمان تماس
- مسیرهای گردش محلول
- شرایط آبکشی و معیار پایان آن
- نتایج بازرسی، آزمونها و تأیید پذیرش
- وضعیت نهایی سیستم
در پروژههای دارویی، این اطلاعات میتوانند بخشی از مدارک راهاندازی، احراز صلاحیت و تحویل تجهیزات باشند.این موضوع بهویژه در سیستمهای آب تصفیهشده دارویی، آب قابل تزریق، بخار تمیز، لولهکشی فرآیندی، مخازن و خطوط انتقال محصول اهمیت دارد.
چه زمانی پسیویشن مجدد ممکن است لازم باشد؟
پسیویشن الزاماً عملیاتی «یکبار برای همیشه» نیست.پس از تعمیرات، جوشکاری یا تغییرات جدید، آلودگی سطح با فولاد کربنی، انجام عملیات مکانیکی روی سطوح در تماس با فرآیند، مشاهده خوردگی یا خارج شدن وضعیت سطح از مشخصات فنی موردنظر، ممکن است ارزیابی مجدد و تکرار تمیزکاری یا پسیویشن لازم باشد.بااینحال، تصمیم درباره پسیویشن مجدد نباید تنها بر یک فاصله زمانی ثابت تکیه داشته باشد. وضعیت واقعی سطح، سابقه تجهیز، نوع تعمیرات یا تغییرات و الزامات محل بهرهبرداری باید مبنای تصمیمگیری قرار گیرند.
یک نکته مهم برای مهندسان
پسیویشن را نباید صرفاً «عملیاتی اسیدی برای ضدزنگکردن استیل» دانست. این فرآیند بخشی از مهندسی سطح است و نتیجه آن به انتخاب مواد، طراحی بهداشتی، کیفیت ساخت و جوشکاری، کنترل اکسیدهای حرارتی، پرداخت سطح، تمیزکاری، آبکشی و تأیید نتایج وابسته است.اگر سیستم از نظر طراحی یا ساخت مشکل داشته باشد، پسیویشن بهتنهایی نمیتواند آن را به سیستمی مناسب و قابلاعتماد برای کاربرد دارویی تبدیل کند. یک انشعاب نامناسب با جریان راکد، جوش معیوب یا سطح با پرداخت نامطلوب، صرفاً با گردش محلول پسیویشن اصلاح نمیشود.در یک سیستم فرآیندی دارویی، هدف پسیویشن کمک به دستیابی به سطحی تمیز، دارای لایه محافظ پایدار و مقاوم در برابر خوردگی است. اجرای صحیح آن بر اساس ASTM A380/A380M-25، ASTM A967/A967M-25 و الزامات مرتبط ASME BPE، در کنار کنترل کیفیت طراحی، ساخت و آمادهسازی سطح، میتواند خطر آلودگی سطحی، خوردگی و خرابی زودهنگام تجهیزات را کاهش دهد.