شستوشوی درجا (CIP) در صنایع دارویی؛ از طراحی تا اثبات اثربخشی
شستوشوی درجا یا CIP یکی از مهمترین روشهای تمیزکاری تجهیزات و خطوط فرآیندی در صنایع دارویی و زیستدارویی است. در این روش، سطوح داخلی تجهیزات بدون نیاز به بازکردن معمول اجزای سیستم، طی مراحلی کنترلشده در معرض آب و محلولهای شوینده قرار میگیرند. هدف، حذف بقایای محصول، مواد آلی، ذرات، باقیمانده مواد شوینده و سایر آلودگیهای مشخصشده از سطوح در تماس با فرآیند است.CIP صرفاً عبور دادن آب یا مواد شوینده از داخل یک خط نیست؛ بلکه فرآیندی مهندسیشده و قابلکنترل است. اثربخشی آن به طراحی بهداشتی تجهیز، مسیر جریان، ماهیت آلودگی، ترکیب شیمیایی محلول، دما، زمان تماس، شرایط جریان، قابلیت تخلیه، کنترل خودکار و در نهایت تأیید عملکرد و اعتبارسنجی وابسته است.
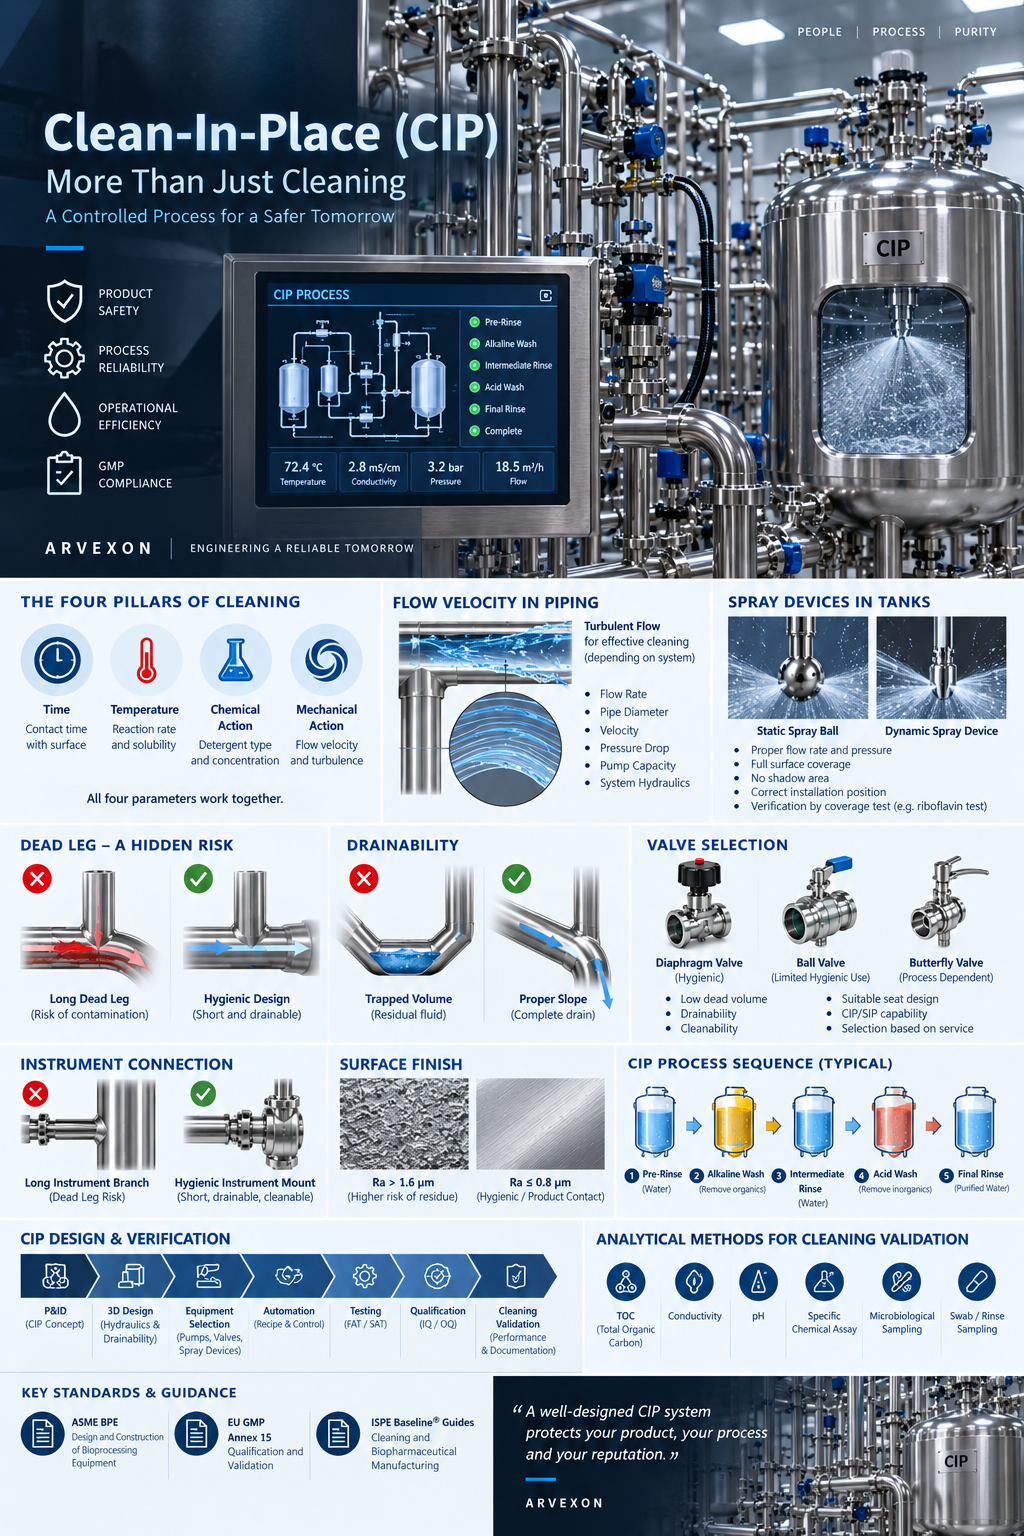
چهار عامل اصلی در تمیزکاری
یکی از روشهای شناختهشده برای درک فرآیند تمیزکاری، بررسی تعامل چهار عامل اصلی است:
- زمان: مدت تماس محلول شوینده با سطح.
- دما: مؤثر بر سرعت واکنشهای شیمیایی، حلالیت بقایا و خواص فیزیکی محلول.
- اثر شیمیایی: وابسته به نوع ماده شوینده، غلظت آن و سازگاری با آلودگی و جنس تجهیزات.
- اثر مکانیکی: حاصل جریان محلول، آشفتگی جریان، تنش برشی وارد بر سطح و عملکرد تجهیزات پاشش.
این عوامل مستقل از یکدیگر نیستند و تغییر هرکدام میتواند نتیجه تمیزکاری را تحت تأثیر قرار دهد.در بعضی فرآیندها، کاهش یک عامل ممکن است با تغییر کنترلشده عامل دیگری جبران شود؛ اما این تغییر باید بر دادههای حاصل از توسعه فرآیند، ارزیابی ریسک و در صورت لزوم اعتبارسنجی متکی باشد.افزایش دما یا غلظت ماده شیمیایی، بهتنهایی نمیتواند ضعف طراحی سیستم را برطرف کند.
سرعت جریان؛ یکی از عوامل کلیدی CIP در لولهکشی
پر بودن لوله از محلول شوینده، الزاماً به معنای تمیزکاری مؤثر نیست. برای ایجاد اثر مکانیکی مناسب، باید شرایط جریان موردنیاز در مسیر شستوشو برقرار باشد.در بسیاری از سیستمهای CIP، جریان آشفته به انتقال بهتر مواد از سطح به محلول و جداشدن بقایا کمک میکند. بااینحال، نمیتوان یک سرعت ثابت و عمومی را برای تمام سیستمهای CIP تجویز کرد.سرعت موردنیاز به قطر لوله، شکل مسیر، خواص سیال، دما، نوع آلودگی، انشعابها و تجهیزات موجود در مدار وابسته است.بنابراین، دبی، قطر لوله، سرعت جریان، عدد رینولدز، افت فشار، ظرفیت پمپ و شرایط مسیر برگشت باید در ارتباط با یکدیگر بررسی شوند.
چرا آشفتگی جریان اهمیت دارد؟
حرکت مناسب محلول شوینده روی سطح، انتقال مواد و نیروی لازم برای جداکردن بقایا را تقویت میکند. به همین دلیل، انتخاب پمپ CIP تنها بر اساس دبی اسمی کافی نیست.باید بررسی شود که پمپ در نقطه کار واقعی سیستم میتواند شرایط جریان موردنیاز را در مسیرهای بحرانی و دورترین بخشهای مدار ایجاد کند یا خیر.افت فشار ناشی از لولهها، شیرآلات، اتصالات، مبدل حرارتی، ابزار دقیق و تجهیزات پاشش میتواند دبی واقعی را به میزان قابلتوجهی تغییر دهد.علاوه بر مسیر رفت، مسیر برگشت نیز اهمیت دارد. این مسیر باید بتواند محلول را با ظرفیت مناسب برگرداند تا از تجمع ناخواسته مایع در تجهیز و اختلال در شستوشو جلوگیری شود.
اسپری بال
در مخازن و برخی تجهیزات فرآیندی، توزیع محلول روی سطوح داخلی با تجهیزاتی مانند اسپری بال ثابت، اسپری بال چرخان یا سایر تجهیزات پاشش متحرک انجام میشود.وجود یک تجهیز پاشش، بهتنهایی ثابت نمیکند که تمام سطوح داخلی مخزن بهطور مؤثر شسته میشوند. دبی، فشار، الگوی پاشش، شکل مخزن، موقعیت نازلها و اجزای داخلی باید بررسی شوند.همزن، صفحات هدایت جریان، لولههای غوطهور، دهانههای اتصال و دریچه ورود به مخزن میتوانند نواحی سایه ایجاد کنند؛ یعنی بخشهایی که پاشش مستقیم محلول به آنها نمیرسد.در پروژههای حساس، آزمون پوشش شستوشو میتواند برای بررسی رسیدن محلول به سطوح موردنظر استفاده شود. البته رسیدن محلول به سطح، بهتنهایی اثباتکننده حذف کامل آلودگی نیست.
طراحی CIP از P&ID شروع میشود
یکی از اشتباهات رایج این است که ابتدا لولهکشی فرآیندی طراحی و ساخته شود و سپس برای شستوشوی آن تصمیمگیری شود.در یک طراحی اصولی، روش و الزامات تمیزکاری باید از مراحل اولیه مشخص باشند. در نقشه لولهکشی و ابزار دقیق یا P&ID باید پاسخ پرسشهای زیر روشن باشد:
- محلول CIP از چه مسیری وارد سیستم میشود؟
- برگشت محلول از کجا انجام میشود؟
- کدام تجهیزات در مدار شستوشو قرار میگیرند؟
- سطوح داخلی شیرآلات چگونه شسته میشوند؟
- نقاط مرتفع و پایین مسیر کجا هستند؟
- سیستم چگونه تخلیه میشود؟
- محلول چگونه به انشعابها و اتصالات ابزار دقیق میرسد؟
- گرمکردن محلول، تزریق مواد شوینده و کنترل آنها چگونه انجام میشود؟
- مسیرهای محصول و CIP چگونه از یکدیگر جدا میشوند؟
یک سیستم CIP موفق، حاصل هماهنگی مهندسی فرآیند، طراحی مکانیکی و لولهکشی، ابزار دقیق و اتوماسیون است.
هدایت الکتریکی؛ ابزاری مهم برای کنترل چرخه
اندازهگیری هدایت الکتریکی در بسیاری از سیستمهای CIP برای تشخیص تغییر سیال از آب به محلول شیمیایی یا برعکس و کنترل برخی مراحل چرخه استفاده میشود.برای مثال، هنگام گذار از پیشآبکشی به شستوشوی شیمیایی یا هنگام بازیابی محلول شوینده، تغییر هدایت الکتریکی میتواند اطلاعات مفیدی درباره وضعیت محلول ارائه دهد.در آبکشی نهایی نیز، اگر این روش برای مواد شیمیایی مورد استفاده مناسب باشد، هدایت الکتریکی میتواند یکی از شاخصهای تعیین پایان آبکشی باشد.بااینحال، رسیدن به نقطه پایان یک مرحله، با اثبات تمیزی سطح یکسان نیست.رسیدن هدایت الکتریکی به مقدار تعیینشده، الزاماً نشان نمیدهد که بقایای محصول از سطح حذف شدهاند. این اندازهگیری میتواند پایان یک مرحله عملیاتی را مشخص کند؛ اما اعتبارسنجی تمیزکاری باید نشان دهد که باقیماندههای موردنظر تا حدود پذیرش تعیینشده کاهش یافتهاند.
توزیع دما؛ عدد روی نمایشگر، دمای تمام سیستم نیست
دمای اندازهگیریشده در خروجی مبدل حرارتی یا نمایشدادهشده روی پنل اپراتوری، الزاماً بیانگر دمای تمام نقاط بحرانی سیستم نیست.اتلاف حرارت، طول لولهکشی، توزیع جریان، شکل مخزن و وضعیت انشعابها میتوانند باعث اختلاف دما در بخشهای مختلف شوند.در سیستمهایی که دما یکی از پارامترهای بحرانی تمیزکاری است، محل نصب حسگر و روش اثبات رسیدن نقاط بحرانی به شرایط موردنظر باید در مراحل راهاندازی و احراز صلاحیت بررسی شوند.در صورت نیاز و با توجیه فنی، نقشهبرداری دمایی یا اندازهگیری دما در نقاط بحرانی میتواند برای شناخت رفتار واقعی سیستم انجام شود.
غلظت مواد شیمیایی
انتخاب ماده شوینده باید بر اساس ماهیت آلودگی، جنس تجهیزات و روش پیشبینیشده برای تمیزکاری انجام شود.بقایای پروتئینی، چربیها، رسوبات معدنی، نمکها و سایر ترکیبات، رفتار یکسانی در برابر محلولهای شوینده ندارند. بنابراین، نوع ماده شیمیایی، غلظت، دما و زمان تماس باید در کنار یکدیگر تعیین شوند.افزایش بیشازحد غلظت الزاماً به تمیزکاری بهتر منجر نمیشود و میتواند مصرف مواد، مدت آبکشی، هزینه و خطر خوردگی یا آسیب به اجزای سیستم را افزایش دهد.
Dead Leg؛ مانعی پنهان در شستوشوی مؤثر
حتی یک دستور شستوشوی مناسب نیز نمیتواند ضعف اساسی در طراحی بهداشتی را بهطور کامل جبران کند.اگر محلول شوینده به یک انشعاب نرسد یا هوای محبوس مانع خیسشدن و تماس محلول با سطح شود، نمیتوان انتظار تمیزکاری مؤثر آن قسمت را داشت.CIP مؤثر از طراحی بهداشتی مناسب آغاز میشود.نواحی Dead Leg یا نقاط مرده، قابلیت تخلیه، جهت نصب شیرآلات، اتصالات ابزار دقیق و مسیر جریان باید از مرحله طراحی بررسی و کنترل شوند.
نقش کیفیت و پرداخت سطح در CIP
وضعیت سطح مستقیماً بر قابلیت تمیزکاری اثر میگذارد. سطوح آسیبدیده، خراشدار، دارای عیب یا جوش نامناسب میتوانند بقایای محصول را در خود نگه دارند و شستوشو را دشوار کنند.بنابراین، انتخاب مواد، کیفیت ساخت، جوشکاری، پرداخت سطح، آمادهسازی و پسیواسیون باید در ارتباط با الزامات تمیزکاری بررسی شوند.سطحی که از ابتدا بهدرستی ساخته و آماده نشده است، ممکن است حتی با افزایش زمان شستوشو یا مصرف مواد شیمیایی نیز به نتیجه موردنظر نرسد.
CIP و اتوماسیون
یک سیستم CIP خودکار، فراتر از مجموعهای از شیرهای فرمانپذیر است. این سیستم باید بر اساس دستورهای شستوشوی تعریفشده کار کند؛ دستورهایی که مراحل، پارامترها و شرایط عبور از هر مرحله را مشخص میکنند.پارامترهایی مانند دبی، دما، هدایت الکتریکی، فشار، زمان، غلظت محلول و وضعیت شیرها میتوانند به کمک PLC و SCADA پایش، کنترل و ثبت شوند. منطقهای حفاظتی و اینترلاکها نیز باید از ادامه عملیات در شرایط نامناسب جلوگیری کنند.
توالی هر دستور شستوشو باید مشخص کند:
- هر مرحله چه زمانی آغاز میشود؟
- ادامه آن به چه شرایطی وابسته است؟
- چه معیارهایی اجازه ورود به مرحله بعد را میدهند؟
مدیریت هشدارها نیز اهمیت زیادی دارد. افت دبی، پایینبودن دما، خروج هدایت الکتریکی از محدوده یا دریافت وضعیت نامعتبر از شیر میتواند پذیرش چرخه را تحت تأثیر قرار دهد. نحوه واکنش سیستم به این وضعیتها باید در منطق کنترل پیشبینی شود.در سیستمهای مشمول GMP، ثبت دادههای چرخه، سطح دسترسی کاربران، قابلیت ردیابی اقدامات و تغییرات و یکپارچگی دادهها نیز باید متناسب با اهمیت سیستم طراحی شوند.
Dirty Hold Time و Clean Hold Time
یکی از موضوعات مهم در تدوین روش تمیزکاری، فاصله زمانی میان پایان تولید و شروع شستوشو است. باقیماندن طولانی بقایا روی سطح و خشکشدن آنها میتواند حذفشان را دشوارتر کند.Dirty Hold Time یا DHT به مدت مجاز باقیماندن تجهیز در وضعیت آلوده، از پایان فرآیند تا شروع تمیزکاری، گفته میشود. این زمان، در صورت ارتباط با فرآیند، باید تعریف و در برنامه اعتبارسنجی بررسی شود.در مقابل، Clean Hold Time یا CHT مدت مجازی است که تجهیز پس از تمیزکاری، تحت شرایط تعیینشده، میتواند بدون نیاز به تمیزکاری مجدد در وضعیت آماده استفاده باقی بماند.تعیین این زمانها باید بر اساس ارزیابی ریسک، شرایط نگهداری تجهیز و ویژگیهای فرآیند انجام شود.
اعتبارسنجی تمیزکاری؛ آیا تجهیز واقعاً تمیز شده است؟
اجرای یک چرخه CIP بدون هشدار یا توقف، بهتنهایی اثبات نمیکند که نتیجه تمیزکاری قابلقبول است.روش تمیزکاری باید بتواند باقیماندههای موردنظر را به حدود قابلقبول کاهش دهد و شواهد آزمونها نیز باید این توانایی را نشان دهند.بسته به نوع فرآیند و آلودگی، روشهای زیر میتوانند بخشی از برنامه تأیید اثربخشی یا اعتبارسنجی باشند:
- اندازهگیری کربن آلی کل یا TOC
- اندازهگیری هدایت الکتریکی
- اندازهگیری pH
- آزمون اختصاصی برای اندازهگیری ماده موردنظر
- آزمونهای میکروبی
- نمونهبرداری مستقیم از سطح با سواب
- نمونهبرداری از آب آبکشی
انتخاب این روشها باید هدفمند باشد. نمونهبرداری از آب آبکشی بهتنهایی ممکن است آلودگیهای چسبیده یا کمحلشونده روی سطح را بهخوبی نشان ندهد. در صورت امکان، نمونهبرداری مستقیم از سطح نیز باید در نظر گرفته شود. ترکیب نمونهبرداری با سواب و نمونهبرداری از آب آبکشی میتواند برای سیستمهایی با دسترسی محدود به برخی سطوح مناسب باشد.روش نمونهبرداری، میزان بازیابی ماده از سطح، روش اندازهگیری و معیارهای پذیرش باید بر اساس ریسک، نوع محصول، ماهیت باقیمانده، طراحی تجهیز و کاربرد موردنظر تعیین و توجیه شوند.
استانداردها و مراجع
برای تمام تجهیزات و فرآیندهای دارویی نمیتوان یک دستور شستوشوی عمومی و یکسان تعیین کرد.استاندارد ASME BPE یکی از مراجع اصلی طراحی تجهیزات و سیستمهای زیستفرآیندی با الزامات بهداشتی است و موضوعاتی مانند مواد، طراحی، ساخت، بازرسی و آزمون را پوشش میدهد.الزامات GMP درباره تمیزکاری و اعتبارسنجی آن نیز باید همزمان با طراحی مهندسی سیستم در نظر گرفته شوند. راهنماهای FDA بر وجود روشهای مستند تمیزکاری و اثبات توانایی آنها در حذف باقیماندههای مرتبط تأکید دارند.راهنماهای ISPE و سایر مراجع تخصصی نیز میتوانند در توسعه فرآیند، ارزیابی ریسک و تدوین برنامه اعتبارسنجی استفاده شوند.اصل اساسی این است که CIP باید برای محصول، آلودگی، تجهیز و فرآیند مشخص طراحی شود و عملکرد آن با دادههای واقعی اثبات شود.
از طراحی تا احراز صلاحیت
توسعه یک سیستم CIP از تعریف نیازمندیهای کاربر و ارزیابی ریسک آغاز میشود. سپس روش تمیزکاری، نقشه P&ID، طراحی بهداشتی، محاسبات هیدرولیکی، انتخاب تجهیزات و منطق کنترل تدوین میشوند.پس از ساخت، مراحل آزمون، راهاندازی و احراز صلاحیت، هرکدام نقش مشخصی دارند:
- آزمون پذیرش در کارخانه یا FAT: بررسی عملکرد تجهیزات و سیستم کنترل پیش از ارسال.
- آزمون پذیرش در محل یا SAT: بررسی تجهیزات و عملکردهای تعیینشده پس از استقرار در محل پروژه.
- راهاندازی: بررسی و تأیید عملکرد مهندسی سیستم.
- احراز صلاحیت نصب یا IQ: بررسی و مستندسازی انطباق نصب با الزامات مصوب.
- احراز صلاحیت عملکرد یا OQ: بررسی عملکرد سیستم در محدودهها و شرایط تعریفشده.
- اعتبارسنجی تمیزکاری: اثبات اینکه فرآیند شستوشو میتواند بهصورت تکرارپذیر، باقیماندههای موردنظر را تا حدود پذیرش تعیینشده کاهش دهد.
یک CIP موفق باید بتواند آلودگیهای مشخصشده را از تمام سطوح بحرانی، بهصورت تکرارپذیر، کنترلشده، قابل ثبت و قابل اثبات حذف کند.دستیابی به این هدف تنها با کنترل دما، غلظت، دبی یا زمان ممکن نیست. طراحی بهداشتی، شرایط جریان، اثر شیمیایی و مکانیکی، اتوماسیون و اعتبارسنجی باید از ابتدا در کنار یکدیگر دیده شوند تا سیستم در بهرهبرداری واقعی، عملکردی قابلاعتماد داشته باشد.