پرداخت و زبری سطح در تجهیزات دارویی؛ چرا Ra فقط یک عدد نیست؟
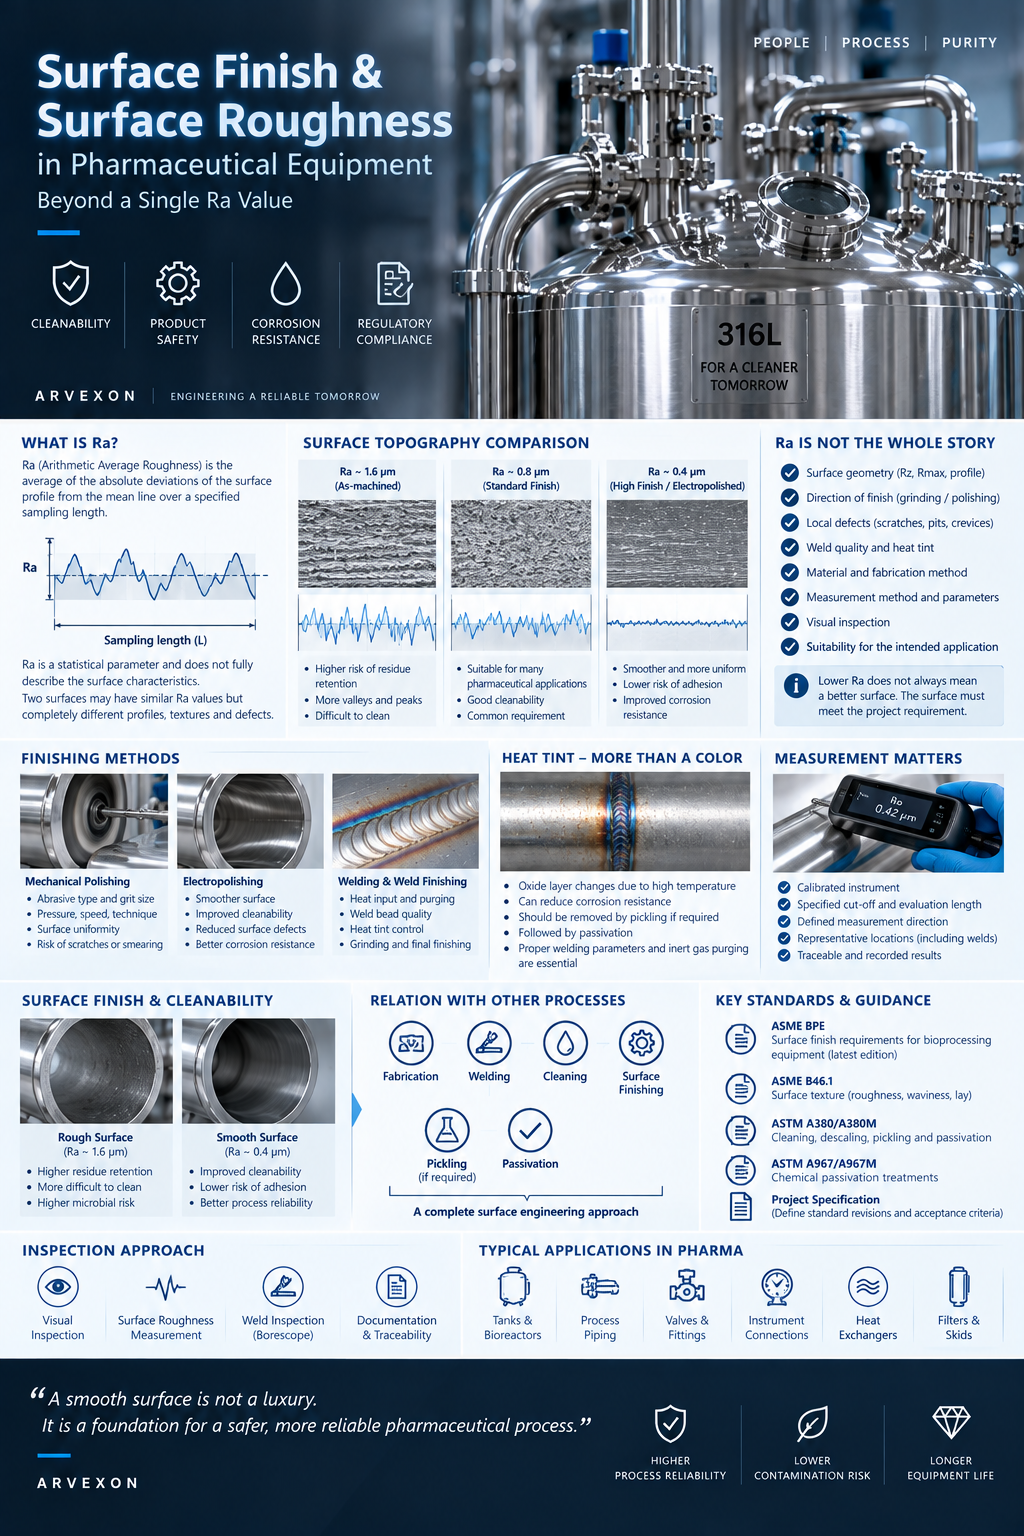
در تجهیزات و خطوط فرآیندی صنایع دارویی، سطح داخلی استنلس استیل بخشی از عملکرد سیستم است. سطحی که با محصول، آب قابل تزریق یا WFI، محلولهای فرآیندی و مواد شوینده تماس دارد، باید متناسب با کاربرد، قابل تمیزکاری، قابل بازرسی و مقاوم در برابر خوردگی باشد و احتمال تجمع بقایا و آلودگی روی آن به حداقل برسد.به همین دلیل، در مشخصات فنی تجهیزات دارویی و زیستدارویی، عبارتهایی مانند Ra ≤ 0.8 µm بسیار دیده میشوند. بااینحال، تکیه بر این عدد بدون شناخت شکل واقعی سطح، روش پرداخت و شرایط اندازهگیری، تصویر کاملی از کیفیت سطح ارائه نمیدهد.Ra یکی از شاخصهای سطح است؛ تمام ویژگیهای آن را توصیف نمیکند.
Ra چیست؟
Ra یا میانگین زبری سطح، میانگین قدر مطلق انحرافات پروفیل زبری نسبت به خط میانگین، در طول اندازهگیری تعیینشده است.به زبان ساده، این شاخص نشان میدهد ناهمواریهای اندازهگیریشده، بهطور متوسط چقدر از خط میانگین فاصله دارند.اما Ra یک پارامتر آماری است. دو سطح میتوانند Ra تقریباً یکسانی داشته باشند، درحالیکه از نظر شکل قلهها، عمق فرورفتگیها، خراشها، جهت آثار پرداخت و عیوب موضعی کاملاً متفاوت باشند.بنابراین، Ra پایین بهتنهایی به معنای سطح بیعیب نیست و یکسان بودن این عدد نیز الزاماً نشاندهنده یکسان بودن وضعیت دو سطح نیست.
چرا زبری سطح در تجهیزات دارویی اهمیت دارد؟
شیارها، حفرهها، خراشها، شکافها و سایر عیوب سطحی میتوانند محل باقیماندن محصول، محلول شوینده یا آلودگی باشند.این وضعیت میتواند بر قابلیت تمیزکاری، میزان باقیماندن مواد، امکان بازرسی، کنترل آلودگی میکروبی و رفتار خوردگی اثر بگذارد.با اینحال، نباید تصور کرد که هر مقدار کاهش Ra، به همان نسبت قابلیت تمیزکاری را افزایش میدهد. رفتار واقعی سطح به مجموعهای از عوامل، شامل زبری، شکل هندسی، جنس آلیاژ، کیفیت ساخت و روش تمیزکاری وابسته است.به همین دلیل، کیفیت و پرداخت سطح بخشی از طراحی بهداشتی سیستم محسوب میشوند.
نقش ASME BPE در تعیین الزامات سطح
استاندارد ASME BPE یکی از مراجع اصلی طراحی و ساخت تجهیزات زیستدارویی با الزامات بهداشتی است. این استاندارد، وضعیت و پرداخت سطح را در کنار مواد، ساخت، جوشکاری، بازرسی و سایر الزامات بررسی میکند.وقتی در یک نقشه نوشته میشود سطوح در تماس با محصول: Ra ≤ 0.8 µm این الزام باید همراه با مشخصات فنی پروژه، رده پرداخت سطح، روش پرداخت، روش بازرسی و معیارهای پذیرش تفسیر شود.اندازهگیری یک نقطه و دستیابی به عدد موردنظر، بهتنهایی کیفیت تمام سطح تجهیز را اثبات نمیکند.
زبری سطح فقط Ra نیست
در اندازهشناسی سطح، زبری یکی از اجزای بافت سطح است. شاخصهایی مانند Rz، Rq و Rt و ویژگیهایی مانند جهت غالب آثار پرداخت، موجداری و شکل پروفیل میتوانند اطلاعات تکمیلی ارائه دهند.استاندارد ASME B46.1 نیز بافت سطح را به Ra محدود نمیکند و موضوعاتی مانند زبری، موجداری و جهت آثار سطحی را پوشش میدهد.در بسیاری از پروژههای دارویی، Ra معیار اصلی قراردادی است؛ اما طراح و بازرس باید محدودیتهای آن را بشناسند و ارزیابی سطح را به این عدد محدود نکنند.
پرداخت مکانیکی
یکی از روشهای رایج دستیابی به کیفیت سطح موردنظر، پرداخت مکانیکی است. در این روش، با استفاده از مواد ساینده مناسب، ناهمواریها کاهش مییابند و سطح یکنواختتر میشود.نتیجه نهایی به نوع ساینده، ترتیب استفاده از دانهبندیهای مختلف، جهت پرداخت، فشار ابزار، سرعت و مهارت اجرا وابسته است.بنابراین، عبارتی مانند «پرداخت با ساینده شماره ۱۸۰» بهتنهایی کیفیت نهایی سطح را مشخص نمیکند. دو سطح پرداختشده با ساینده همشماره ممکن است زبری و عیوب متفاوتی داشته باشند.پرداخت نامناسب نیز میتواند باعث ایجاد خراش عمیق، کشیدهشدن و پخششدن فلز روی سطح، آثار جهتدار نامطلوب یا گرمشدن بیشازحد موضعی شود.
الکتروپولیش
الکتروپولیش فرآیندی الکتروشیمیایی است که در آن مقدار کنترلشدهای از فلز سطح برداشته میشود. این روش، بسته به وضعیت اولیه سطح و شرایط اجرا، میتواند به بهبود همواری، یکنواختی، قابلیت تمیزکاری و مقاومت در برابر خوردگی کمک کند.با اینحال، الکتروپولیش نمیتواند تمام عیوب جدی سطح یا اشکالات ساخت را برطرف کند. خراش عمیق، حفره، عیب جوش یا شکل هندسی نامناسب باید متناسب با ماهیت خود بررسی و اصلاح شوند.الکتروپولیش بخشی از آمادهسازی مهندسی سطح است و نتیجه آن به کیفیت ساخت و وضعیت اولیه سطح وابسته است.
جوشکاری؛ نقطه حساس کیفیت سطح
ممکن است سطح داخلی یک لوله پیش از جوشکاری کاملاً مطابق مشخصات فنی باشد، اما عملیات جوشکاری وضعیت آن را تغییر دهد.عوامل زیر بر کیفیت نهایی ناحیه جوش اثر دارند:
-
میزان حرارت ورودی
-
کیفیت حفاظت گازی، بهویژه در پشت جوش
-
میزان نفوذ جوش
-
شکل گرده جوش
-
تغییر رنگ و اکسیدهای ناشی از حرارت
-
سنگزنی و پرداخت نهایی، در صورت انجام
Heat Tint؛ تغییر رنگی با اهمیت مهندسی
Heat Tint یا تغییر رنگ حرارتی در اثر تشکیل لایه اکسیدی هنگام جوشکاری ایجاد میشود. نوع و شدت این تغییر رنگ میتواند اطلاعاتی درباره شرایط حرارتی و کیفیت حفاظت گازی ارائه دهد.در برخی شرایط، اکسیدهای تشکیلشده و تغییرات سطحی همراه آنها میتوانند مقاومت موضعی در برابر خوردگی را کاهش دهند.به همین دلیل، ارزیابی جوش، بررسی تغییر رنگ حرارتی، تمیزکاری، اسیدشویی در صورت نیاز، آمادهسازی سطح و پسیویشن باید هماهنگ انجام شوند.پسیویشن جوش نامناسب را اصلاح نمیکند و جایگزین پوستهزدایی یا حذف اکسیدهای شدید ناشی از جوشکاری نیست. استاندارد ASTM A380/A380M نیز تمیزکاری، پوستهزدایی، اسیدشویی و پسیویشن را بهعنوان عملیات متمایز آمادهسازی سطح بررسی میکند.
آیا Ra برابر ۰٫۴ همیشه بهتر از ۰٫۸ است؟
لزوماً خیر. اگر برای یک کاربرد مشخص، مقدار Ra ≤ 0.8 µm تعیین شده باشد، رسیدن به Ra = 0.4 µm بهخودیخود به معنای دو برابر بهتر بودن عملکرد سیستم نیست.معیار طراحی، تناسب سطح با کاربرد موردنظر است. سطحی با Ra پایینتر ممکن است همچنان خراش، حفره، شکاف، آلودگی فرورفته در سطح یا عیب موضعی داشته باشد.پرداخت اضافی نیز، اگر نامناسب اجرا شود، میتواند هزینه و زمان ساخت را افزایش دهد و عیوب جدیدی ایجاد کند.مشخصات فنی، کیفیت موردنیاز را تعیین میکند و بازرسی، وضعیت واقعی سطح را نشان میدهد.
روش اندازهگیری چرا اهمیت دارد؟
عدد Ra بدون مشخص بودن روش اندازهگیری، اطلاعات کاملی ارائه نمیکند. عوامل زیر میتوانند بر نتیجه اثر بگذارند:
-
نوع دستگاه و حسگر
-
مشخصات سوزن اندازهگیری
-
طول قطع یا Cut-off
-
طول ارزیابی
-
فیلتر پردازش پروفیل
-
جهت اندازهگیری
-
وضعیت کالیبراسیون دستگاه
جهت اندازهگیری، بهویژه در سطوحی که آثار پرداخت جهتدار دارند، مهم است. اندازهگیری موازی یا عمود بر این آثار ممکن است نتایج متفاوتی ایجاد کند.بنابراین، روش اجرایی بازرسی باید شرایط اندازهگیری را پیش از شروع کار مشخص کند.
استفاده از زبریسنج قابلحمل
در کارگاه ساخت و محل پروژه، معمولاً از زبریسنج قابلحمل استفاده میشود. برای اتکا به نتایج، باید اطمینان حاصل شود که:
-
دستگاه کالیبراسیون معتبر دارد.
-
پارامتر مورد اندازهگیری مشخص است.
-
طول قطع و طول ارزیابی تعیین شدهاند.
-
حسگر مناسب استفاده میشود.
-
جهت اندازهگیری مشخص است.
-
محل اندازهگیری ثبت میشود.
-
نتیجه به محل و تجهیز مربوط قابل ردیابی است.
برنامه اندازهگیری نباید فقط نقاطی را پوشش دهد که دسترسی آسان دارند. نقاط انتخابشده باید نماینده وضعیت سطح باشند و در صورت نیاز، نواحی حساس مانند جوشها و اتصالات نیز بررسی شوند.
بازرسی چشمی در کنار اندازهگیری
اندازهگیری زبری جایگزین بازرسی چشمی نیست. بازرس باید علاوه بر Ra، وجود خراش، حفره، شکاف، تغییر رنگ، عیوب جوش، نشانههای آلودگی و آسیب سطحی را بررسی کند.ممکن است مقدار میانگین زبری قابلقبول باشد، اما خراش عمیقی در بخش دیگری از همان سطح وجود داشته باشد که مسیر اندازهگیری از آن عبور نکرده است.همچنین همه آلودگیها، از جمله آلودگی آهنی، الزاماً با مشاهده مستقیم قابل تشخیص نیستند و ممکن است به آزمون مناسب نیاز داشته باشند.ارزیابی کامل سطح، متناسب با پروژه، میتواند شامل بازرسی چشمی، اندازهگیری زبری، بازرسی جوش و ثبت مستندات باشد. برای سطوح داخلی و جوشهای دور از دسترس نیز میتوان از دوربین بوروسکوپ استفاده کرد.
تفاوت پرداخت سطح و پسیویشن
پرداخت سطح و پسیواسیون دو عملیات متفاوت اما مرتبطاند.پرداخت سطح عمدتاً شکل ناهمواریها و وضعیت فیزیکی سطح را تغییر میدهد. پسیویشن با هدف حذف آلودگیهای آهنی خارجی و فراهم کردن شرایط مناسب برای تشکیل و پایداری لایه محافظ انجام میشود.استاندارد ASTM A967/A967M پسیویشن را برای سطحی در نظر میگیرد که از نظر شیمیایی تمیز شده باشد. روشهای آمادهسازی و تمیزکاری سطح نیز در ASTM A380/A380M بهصورت گستردهتر بررسی میشوند.بسته به وضعیت تجهیز، آمادهسازی میتواند شامل ساخت، جوشکاری، تمیزکاری، پرداخت، اسیدشویی در صورت نیاز، پسیویشن، آبکشی و تأیید نتایج باشد. ترتیب دقیق مراحل و تمیزکاریهای لازم بین آنها باید در روش اجرایی مصوب مشخص شود.
کیفیت سطح و اعتبارسنجی تمیزکاری
پرداخت مناسب میتواند قابلیت تمیزکاری را بهبود دهد؛ اما کیفیت خوب سطح، بهتنهایی جای اعتبارسنجی تمیزکاری را نمیگیرد.اعتبارسنجی باید با دادههای واقعی نشان دهد که روش تمیزکاری میتواند باقیماندههای مشخصشده را تا حدود پذیرش تعیینشده کاهش دهد.قابلیت تمیزکاری قابلاعتماد، حاصل هماهنگی طراحی بهداشتی، سطح مناسب، فرآیند مؤثر شستوشو و اعتبارسنجی است.اگر محلول شستوشو به تمام سطوح نرسد یا ناحیه Dead Leg وجود داشته باشد، Ra پایین بهتنهایی مشکل را برطرف نمیکند.
آلودگی آهنی ناشی از ابزار ساخت
یکی از موضوعات مهم در آمادهسازی سطح، آلودگی ناشی از ابزارها و مواد ساینده است.استفاده مشترک از ابزار یا ساینده برای فولاد کربنی و استنلس استیل میتواند ذرات آهنی را به سطح استنلس استیل منتقل کند. این آلودگی ممکن است در ادامه به ایجاد لکههای زنگ یا مشکلات خوردگی منجر شود.به همین دلیل، ابزارهای سنگزنی، پرداخت و جابهجایی باید مطابق روش اجرایی پروژه کنترل شوند.استانداردهای ASTM A380/A380M و ASTM A967/A967M نیز به موضوع آلودگی آهنی و آمادهسازی سطح در عملیات تمیزکاری و پسیویشن میپردازند.
استانداردها و مراجع مهم
بسته به محدوده پروژه، مراجع زیر میتوانند در تعیین الزامات و بازرسی سطح استفاده شوند:
| مرجع | زمینه کاربرد |
|---|---|
| ASME BPE | الزامات تجهیزات و سیستمهای زیستفرآیندی، از جمله الزامات مرتبط با کیفیت سطح |
| ASME B46.1 | بافت سطح، شامل زبری، موجداری، جهت آثار سطحی و مفاهیم اندازهگیری |
| ASTM A380/A380M-25 | تمیزکاری، پوستهزدایی، اسیدشویی و پسیویشن قطعات، تجهیزات و سیستمهای استنلس استیل |
| ASTM A967/A967M-25 | عملیات پسیویشن شیمیایی استنلس استیل و روشهای ارزیابی اثربخشی آن |
در پروژه باید مشخص باشد کدام استاندارد، کدام ویرایش، کدام الزام و چه معیار پذیرشی ملاک است.عبارت کلی «مطابق ASME BPE» یا «مطابق ASTM» بهتنهایی برای تعریف دقیق الزامات اجرایی و پذیرش کافی نیست.
از دیدگاه تضمین کیفیت، چه اطلاعاتی باید قابل ردیابی باشند؟
تحویل سطح با عنوان کلی «پرداختشده» کافی نیست. متناسب با اهمیت و الزامات پروژه، اطلاعات زیر باید قابل ردیابی باشند:
-
شماره ذوب مواد اولیه
-
شناسه لوله یا تجهیز
-
شماره جوش
-
رده و کیفیت پرداخت موردنیاز
-
روش پرداخت
-
محلهای بازرسی و اندازهگیری
-
نتایج زبریسنجی
-
شناسه دستگاه و وضعیت کالیبراسیون
-
معیارهای پذیرش و نتیجه ارزیابی
در صورت انجام الکتروپولیش یا سایر عملیات آمادهسازی سطح، گواهیها و روشهای اجرایی مربوط نیز میتوانند بخشی از مدارک تحویل باشند.
چه مواردی باید از مرحله طراحی مشخص شوند؟
در نقشهها و مشخصات فنی تجهیز باید از ابتدا روشن باشد:
-
کدام سطوح با محصول تماس دارند؟
-
چه کیفیت و ردهای از پرداخت لازم است؟
-
آیا پرداخت مکانیکی یا الکتروپولیش موردنیاز است؟
-
زبری با چه روشی اندازهگیری میشود؟
-
اندازهگیری در چه نقاطی انجام میشود؟
-
معیارهای پذیرش زبری و عیوب سطحی چیست؟
این رویکرد، کیفیت سطح را به الزامی مشخص، قابلاندازهگیری و قابلارزیابی تبدیل میکند.پرداخت سطح در تجهیزات دارویی، بخشی از طراحی بهداشتی، قابلیت تمیزکاری و قابلیت اطمینان فرآیند است. Ra اهمیت دارد، اما ارزیابی صحیح به بررسی همزمان جنس مواد، کیفیت ساخت و جوشکاری، شکل سطح، عیوب موضعی، روش پرداخت، تمیزکاری و پسیویشن نیاز دارد.
هدف، دستیابی به سطحی است که متناسب با کاربرد، قابل تمیزکاری، قابل بازرسی، مقاوم در برابر خوردگی و دارای کیفیت مستند و قابلاثبات باشد.